Fournisseur chinois de tuyaux et raccords en PEHD
- Accueil
- Raccords de tuyaux en plastique
- Raccords de tuyauterie en PEHD
Tuyaux et raccords en PEHD
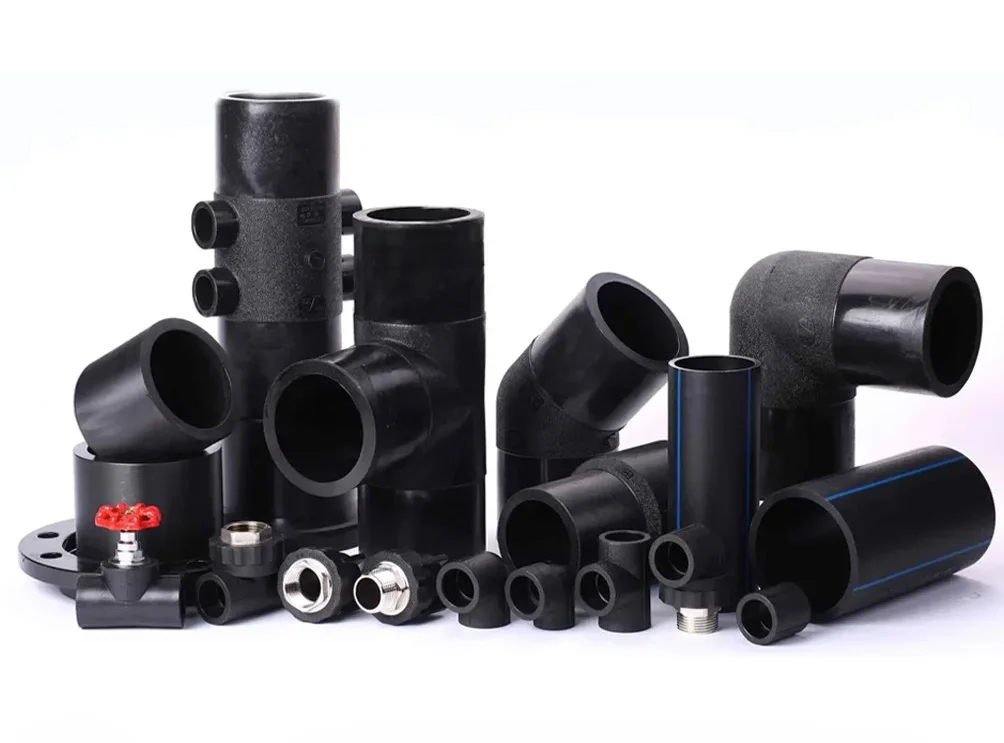
Les tubes et raccords en PEHD (polyéthylène haute densité) sont des composants essentiels des systèmes modernes de transport et de distribution de fluides. Ils sont largement utilisés dans divers secteurs, notamment l'approvisionnement en eau, le drainage, le transport de gaz naturel, les procédés industriels, etc.
Les raccords en PEHD sont conçus pour se raccorder parfaitement aux tuyaux en PEHD. Ils sont disponibles en plusieurs types, notamment des coudes, des tés, des manchons, des réducteurs, etc., pour faciliter les changements de direction, les branchements et les transitions.
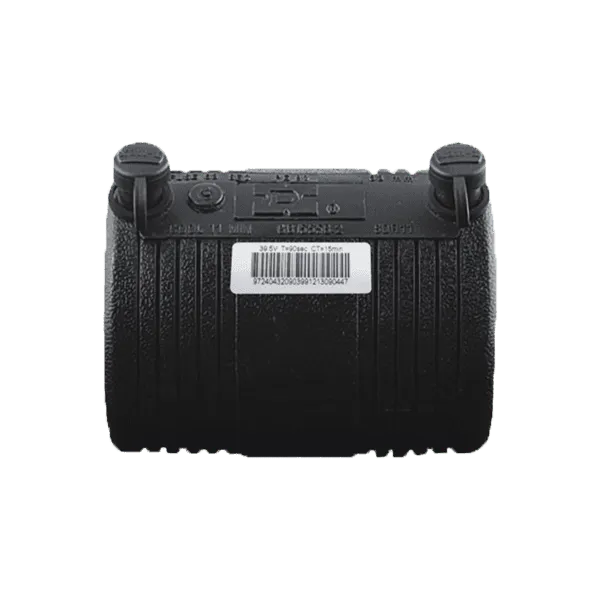
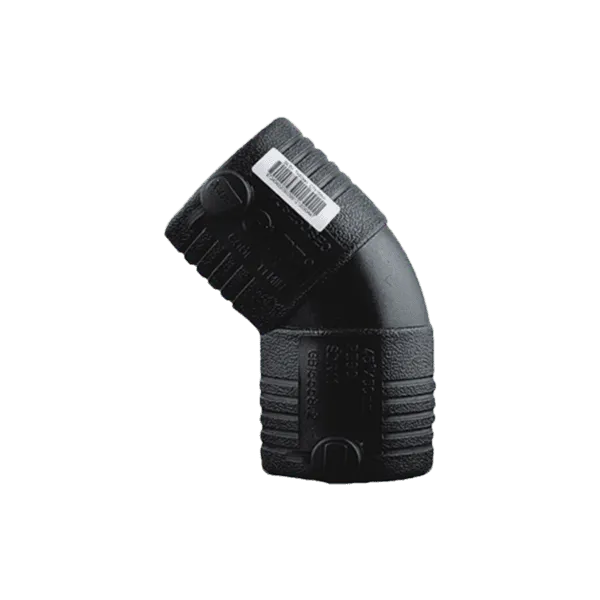
Raccords d'électrfusion en PEHD



Raccords à fusion bout à bout en PEHD
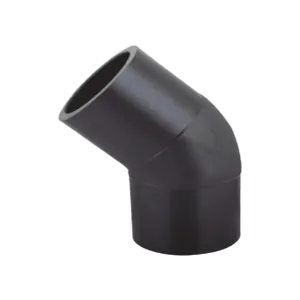


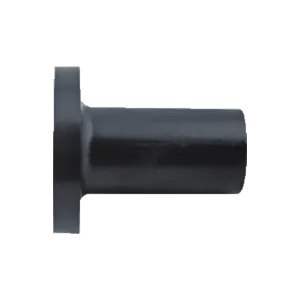
Tout ce que vous devez savoir sur les raccords de tuyaux en PEHD
Le PEHD (polyéthylène haute densité) est un polymère thermoplastique à haute densité qui contribue à sa résistance, sa rigidité et sa durabilité. Il se présente sous forme de poudre ou de granulés blancs. Non toxique et inodore, il présente un taux de cristallinité de 80 à 90 %, un point de ramollissement de 125 à 135 °C et une plage de température généralement comprise entre -50 °C et 80 °C.
Les systèmes de tuyauterie en PEHD sont fabriqués en polyéthylène haute densité, un polymère thermoplastique reconnu pour son excellente solidité, sa durabilité et sa résistance aux produits chimiques, à la corrosion et aux rayons UV. Ce matériau garantit une longue durée de vie et de faibles coûts d'entretien. Les systèmes de tuyauterie en PEHD peuvent être assemblés par thermofusion ou électrofusion. Ces joints sont étanches et garantissent l'intégrité de la canalisation.
Cet article vous explique tout ce que vous devez savoir sur les tuyaux et raccords en PEHD de qualité PE100. Vous découvrirez leurs avantages, leurs méthodes d'installation, leur plage de températures d'application, leurs utilisations, etc.

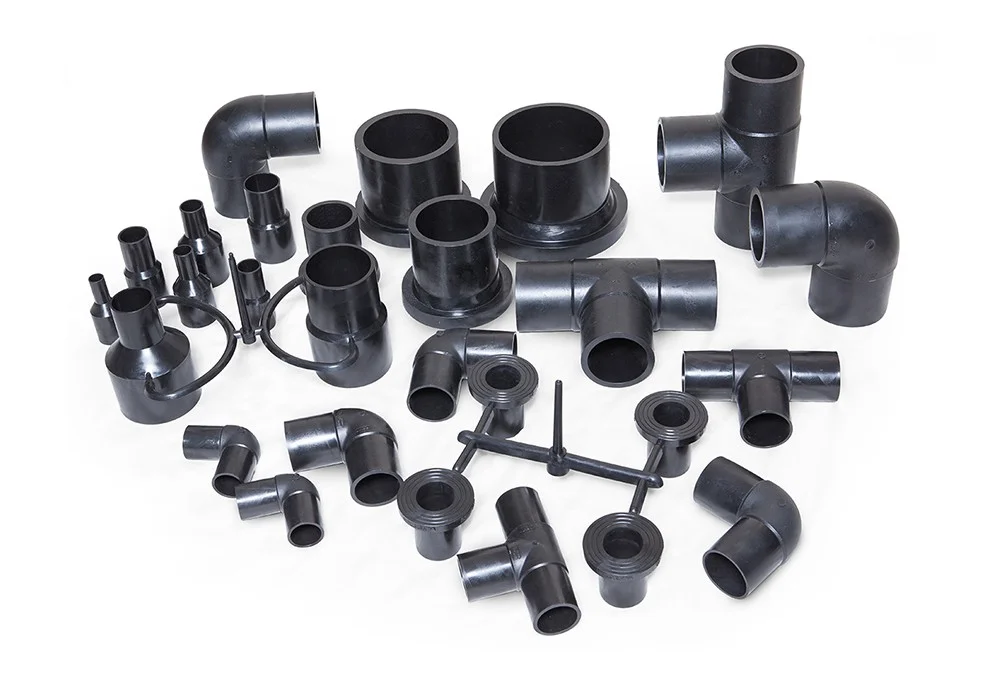
Demande de devis pour nos raccords de tuyaux en PEHD
Normes relatives aux systèmes de tuyauterie en PEHD
Les tuyaux en polyéthylène haute densité (PEHD) sont fabriqués et réglementés selon diverses normes et spécifications afin de garantir leur qualité, leurs performances et leur sécurité. Voici quelques-unes des principales normes relatives aux tuyaux en PEHD :
ISO 4427 : La norme internationale ISO 4427 spécifie les exigences relatives aux tubes et raccords en PEHD utilisés pour le transport de l'eau destinée à la consommation humaine, y compris l'eau potable. Elle décrit divers paramètres tels que les dimensions, les niveaux de pression et les méthodes d'essai.
GB / T13633-2000:GB/T13633-2000 Norme chinoise, qui comprend les spécifications, les propriétés des matériaux, les propriétés de traitement, les méthodes d'installation et d'autres exigences pour les tuyaux en PEHD dans les systèmes d'approvisionnement en eau.
ASTM F714La norme ASTM F714 définit les exigences relatives aux matériaux et au contrôle qualité des tuyaux en PEHD, notamment les dimensions et les tolérances pour différentes tailles de tuyaux. Cette norme est spécifique aux tuyaux en PEHD utilisés pour le transport de l'eau.
DIN 8074 / 8075Ces normes allemandes fournissent des spécifications pour les tuyaux en polyéthylène utilisés dans les réseaux d'eau et d'assainissement. Elles couvrent les dimensions, les propriétés des matériaux et les méthodes d'essai.
ET 12201: Cette norme européenne décrit les exigences relatives aux tuyaux et raccords en PE pour l'approvisionnement en eau, y compris les spécifications techniques, les procédures d'essai et la classification des produits.
BS EN 12201 : Il s'agit de la norme EN 12201 adoptée au Royaume-Uni et qui spécifie les exigences relatives aux tuyaux et raccords en PE pour l'approvisionnement en eau au Royaume-Uni.
GSO 4427 : La norme de l'Organisation de normalisation du Golfe (GSO) définit les spécifications des tuyaux en PEHD utilisés dans l'approvisionnement en eau et en gaz dans les pays du Conseil de coopération du Golfe (CCG).
Il est important de noter que les normes spécifiques applicables à un projet de tuyauterie en PEHD peuvent varier selon le lieu, l'utilisation prévue et la réglementation locale. Le respect des normes et spécifications en vigueur est essentiel pour garantir la qualité, la sécurité et la conformité des tuyaux en PEHD dans différentes applications.
Caractéristiques du PE 100 HDPE :
Haute densité : le PE100 présente une densité élevée, ce qui offre une excellente résistance et durabilité.
Poids moléculaire élevé : Il a un poids moléculaire élevé, ce qui contribue à son excellente ténacité et à sa résistance à la fissuration sous contrainte environnementale.
Résistance chimique : Le PE100 présente une excellente résistance à une large gamme de produits chimiques, d'acides et d'alcalis, ce qui le rend adapté aux applications impliquant des substances corrosives.
Faible hygroscopicité : Il possède une faible hygroscopicité, ce qui l'empêche de se dégrader dans les environnements humides.
Résistance aux UV : le PE100 est résistant aux rayons ultraviolets (UV), ce qui le rend adapté aux applications extérieures et ne se dégrade pas en raison de l'exposition au soleil.
Flexibilité : Bien que le PE100 soit relativement rigide, il possède néanmoins un certain degré de flexibilité, lui permettant de résister aux chocs et aux déformations sans se casser.

En savoir plus sur les tuyaux en PEHD
Couleur : Dans de nombreux cas, les tuyaux en PEHD présentent des bandes ou des marquages de couleur indiquant leur type ou leur application. Ces couleurs sont standardisées et vous trouverez généralement les informations relatives au code couleur sur le site web ou la documentation du fabricant. Par exemple, des bandes bleues peuvent indiquer que le tuyau est destiné à l'eau potable, tandis que des bandes jaunes peuvent indiquer la distribution de gaz.
Taille et dimensions: La taille et les dimensions des tuyaux en PEHD sont généralement indiquées à leur surface. Elles comprennent des informations telles que le diamètre extérieur (DE), le diamètre intérieur (DI) et l'épaisseur de la paroi. Ces mesures permettent d'identifier l'usage prévu du tuyau.
Code-barres ou QR code : Certains raccords de tuyauterie en PEHD électrosoudés sont munis de codes-barres ou de codes QR. Après lecture, ils peuvent fournir des informations pertinentes sur la température et le temps de chauffage du tuyau, nécessaires à l'installation.
Structure multicouche d'un tuyau en PEHD renforcé par un fil d'acier

Le tuyau en PEHD renforcé par un treillis métallique est doté d'une structure composite multicouche conçue pour les applications exigeantes et soumises à de hautes pressions. La couche intérieure en PEHD assure un écoulement fluide et une excellente résistance chimique. Une couche adhésive thermofusible spéciale lie les couches de PEHD au treillis métallique haute résistance, formant ainsi une structure stable et intégrée.
Le renforcement par fil d'acier améliore considérablement la résistance à la pression, tandis que la couche extérieure en PEHD assure une protection contre la corrosion, l'abrasion et les agressions environnementales, garantissant ainsi une performance durable dans les installations souterraines et extérieures.
Relation entre le SDR et la contrainte sur les raccords de tuyaux en PEHD
Définition du DTS : Le SDR est le rapport entre le diamètre extérieur (DE) d'un tuyau et son épaisseur de paroi. Plus précisément, SDR = DE/Épaisseur de paroi. Par exemple, si le diamètre extérieur d'un tuyau en PEHD est de 160 millimètres et l'épaisseur de paroi de 10 millimètres, son SDR est de 160/10, soit un SDR de 16.
Relation SDR et pression : Les valeurs SDR sont couramment utilisées pour décrire la capacité de charge des tuyaux en PEHD. Des valeurs SDR faibles indiquent des parois relativement épaisses, capables de supporter des pressions internes plus élevées. Des valeurs SDR élevées indiquent des parois relativement fines, capables de supporter des pressions internes plus faibles.
Notation SDR et PN : Les valeurs SDR sont souvent utilisées conjointement avec le PN (indice de pression) pour indiquer la pression nominale d'un tuyau. Des tuyaux présentant des valeurs SDR différentes peuvent avoir des indices PN différents, indiquant la pression interne maximale qu'ils peuvent supporter dans des conditions spécifiques. En général, les tuyaux présentant des valeurs SDR plus faibles ont des indices PN plus élevés, indiquant leur capacité à supporter des pressions plus élevées. Plus la valeur SDR est élevée, plus la pression supportée est faible. Par exemple, les indications sur un tuyau en PE sont : SDR26 PN6, SDR21 PN8, SDR17 PN10, SDR13.6 PN12.5, SDR11 PN16, etc.
Applications : Les ingénieurs sélectionnent généralement des tuyaux en PEHD présentant une valeur SDR adaptée aux exigences de pression des applications spécifiques. Par exemple, dans les réseaux d'approvisionnement en eau, les sections nécessitant une tolérance à haute pression utilisent souvent des tuyaux présentant des valeurs SDR inférieures.
En résumé, le SDR est un paramètre important pour décrire la relation entre l'épaisseur de paroi et le diamètre extérieur des tuyaux en PEHD, et il est étroitement lié à la capacité de charge du tuyau. Des valeurs SDR faibles indiquent généralement que les tuyaux peuvent supporter des pressions plus élevées, tandis que des valeurs SDR élevées suggèrent des tuyaux adaptés aux applications à basse pression. Lors du choix des tuyaux en PEHD, le choix de la valeur SDR et de la valeur nominale PN appropriées doit être basé sur les exigences de pression spécifiques de l'application.
Spécifications techniques des tuyaux en PEHD
| Normes : GB/T13663-2000 | Unité: mm | ||||
|---|---|---|---|---|---|
| Pression nominale | 0.6MPa | 0.8MPa | 1.0MPa | 1.25MPa | 1.6MPa |
| Tableau des tailles standards | SDR26 | SDR21 | SDR17 | SDR13.6 | SDR11 |
| Diamètre extérieur nominal | Epaisseur | ||||
| 20 | 2 | 2.3 | |||
| 25 | 2.3 | 3 | |||
| 32 | 2.3 | 2.4 | 3 | ||
| 40 | 2.3 | 2.3 | 3 | 3.7 | |
| 50 | 2.3 | 2.9 | 3.7 | 4.6 | |
| 63 | 2.3 | 2.5 | 3.6 | 4.7 | 5.8 |
| 75 | 2.9 | 3.6 | 4.5 | 5.6 | 6.8 |
| 90 | 3.5 | 4.3 | 5.4 | 6.7 | 8.2 |
| 110 | 4.2 | 5.3 | 6.1 | 8.1 | 10 |
| 125 | 4.8 | 6 | 7.4 | 9.2 | 11.4 |
| 140 | 5.4 | 6.7 | 8.3 | 10.3 | 12.7 |
| 160 | 6.2 | 7.7 | 9.5 | 11.8 | 14.6 |
| 180 | 6.9 | 8.6 | 10.7 | 13.3 | 16.4 |
| 200 | 7.7 | 9.6 | 11.9 | 14.7 | 18.2 |
| 225 | 8.6 | 10.8 | 13.4 | 16.6 | 20.5 |
| 250 | 9.6 | 11.9 | 14.8 | 18.4 | 22.7 |
| 280 | 10.7 | 13.4 | 16.6 | 20.6 | 25.4 |
| 315 | 12.1 | 15 | 18.7 | 23.2 | 28.6 |
| 355 | 13.6 | 16.9 | 21.1 | 26.1 | 32.2 |
| 400 | 15.3 | 19.1 | 23.7 | 29.4 | 36.3 |
| 450 | 17.2 | 21.5 | 26.7 | 33.1 | 40.9 |
| 500 | 19.1 | 23.9 | 29.7 | 36.8 | 45.4 |
| 560 | 21.4 | 26.7 | 33.2 | 41.2 | 50.8 |
| 630 | 24.1 | 30 | 37.4 | 46.3 | 57.3 |
Demander un devis pour plus de détails

À quoi servent les tuyaux en PEHD ?
Système d'approvisionnement en eau du génie municipal
Construire un système d'approvisionnement en eau intérieur
système de tuyauterie d'ingénierie de traitement de l'eau
Jardinage, irrigation
Système d'approvisionnement en eau du génie municipal
Les tuyaux et raccords en PEHD sont largement utilisés dans les réseaux d'adduction d'eau potable grâce à leur excellente résistance à la pression et à la corrosion, ainsi qu'à leur longue durée de vie. Conçus pour résister aux environnements souterrains complexes et aux variations de la nature du sol, les systèmes de tuyauterie en PEHD garantissent une transmission d'eau stable et étanche pour les projets d'infrastructures urbaines et rurales. Leur structure flexible et la fiabilité de leurs joints les rendent idéaux pour les installations extérieures de grande envergure, contribuant à réduire les coûts de maintenance tout en améliorant l'efficacité et la sécurité globales du système.
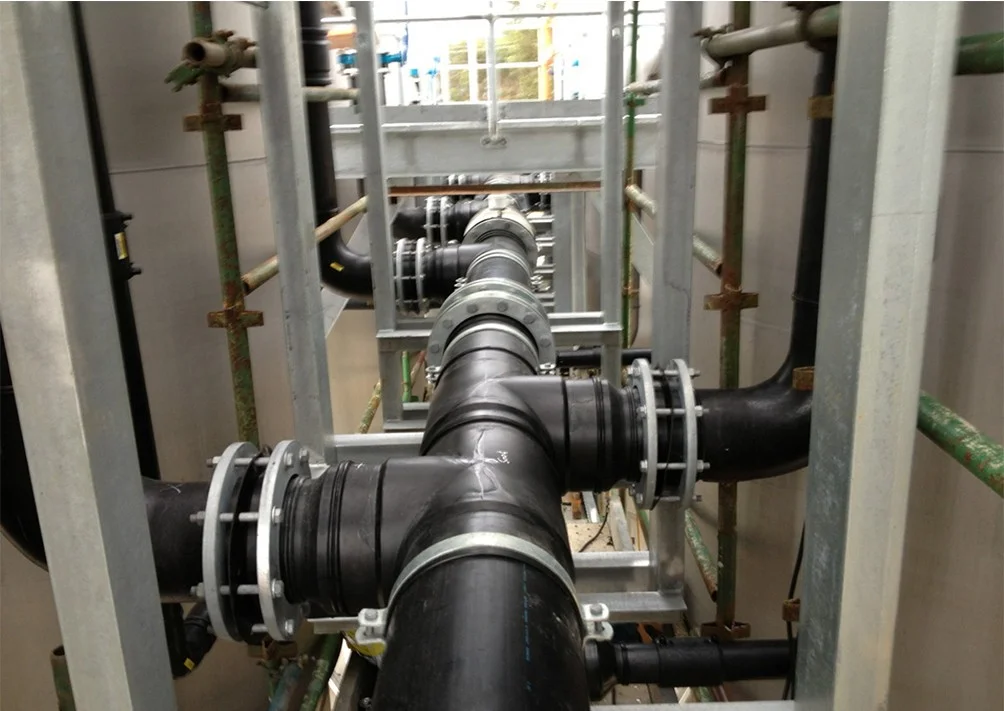
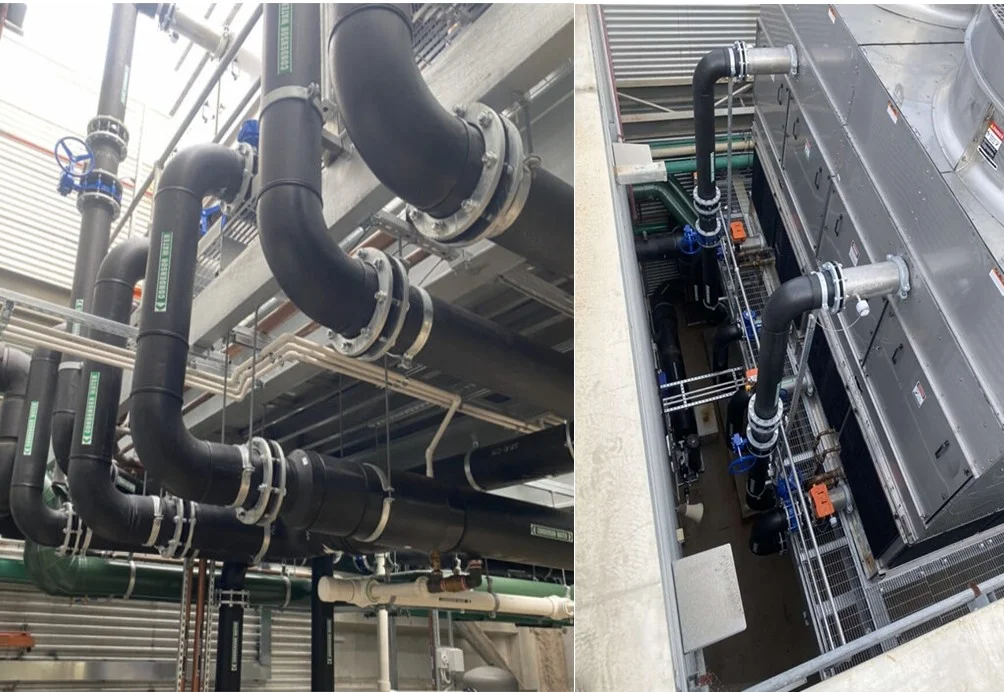
système de tuyauterie pour le traitement de l'eau
Les systèmes de tuyauterie en PEHD sont largement utilisés dans le traitement de l'eau pour le transport, la filtration et la distribution de l'eau brute. Grâce à leur excellente résistance chimique et à leurs parois internes lisses, les tuyaux en PEHD réduisent efficacement l'entartrage et les pertes de charge tout en garantissant un débit stable. Leurs raccords étanches et leur grande durabilité les rendent adaptés aux environnements de traitement de l'eau complexes, contribuant ainsi à améliorer l'efficacité du système, sa fiabilité opérationnelle et sa durée de vie globale.
Assurance de production et d'expédition en usine
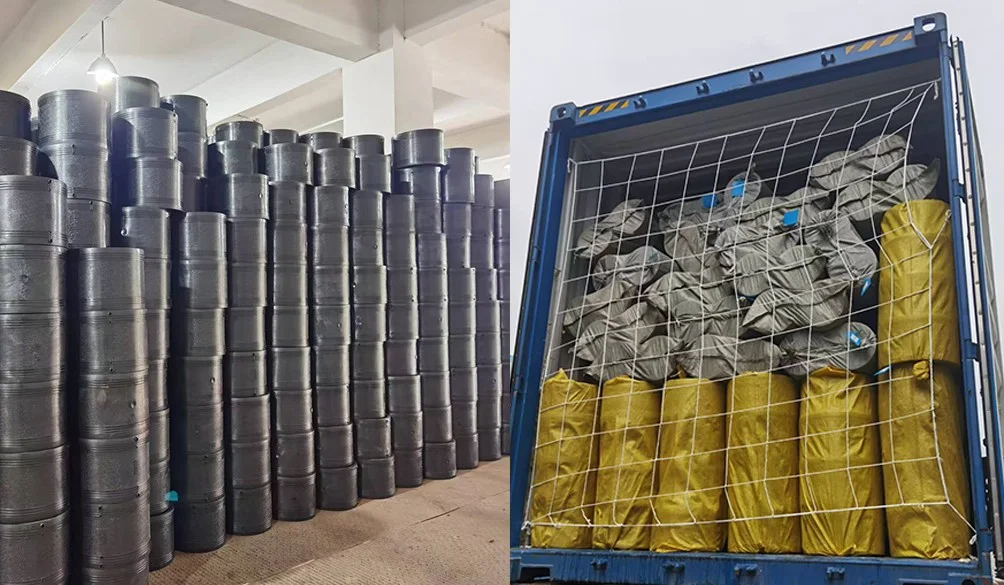
De la fabrication en interne à l'expédition finale, la production de nos tuyaux et raccords en PEHD suit un processus entièrement contrôlé et traçable. Des équipements d'extrusion de pointe, un contrôle qualité rigoureux et des processus d'emballage standardisés garantissent une qualité de produit constante. La coordination professionnelle du chargement et de la logistique assure une manutention sécurisée et une livraison dans les délais, pour les commandes en gros comme pour les expéditions internationales.
Capacité supérieure et technologie de pointe
Notre usine ultramoderne est spécialisée dans la recherche, le développement et la fabrication de tuyaux et raccords en PEHD, grâce à des lignes de production entièrement automatisées à la pointe de l'industrie. Forts de capacités de production robustes, nous répondons rapidement aux commandes importantes, garantissant un approvisionnement constant et stable. Du mélange précis des matériaux au moulage par extrusion de pointe, chaque étape de notre processus respecte scrupuleusement les normes internationales, assurant une parfaite adéquation entre précision dimensionnelle et performances physiques supérieures.
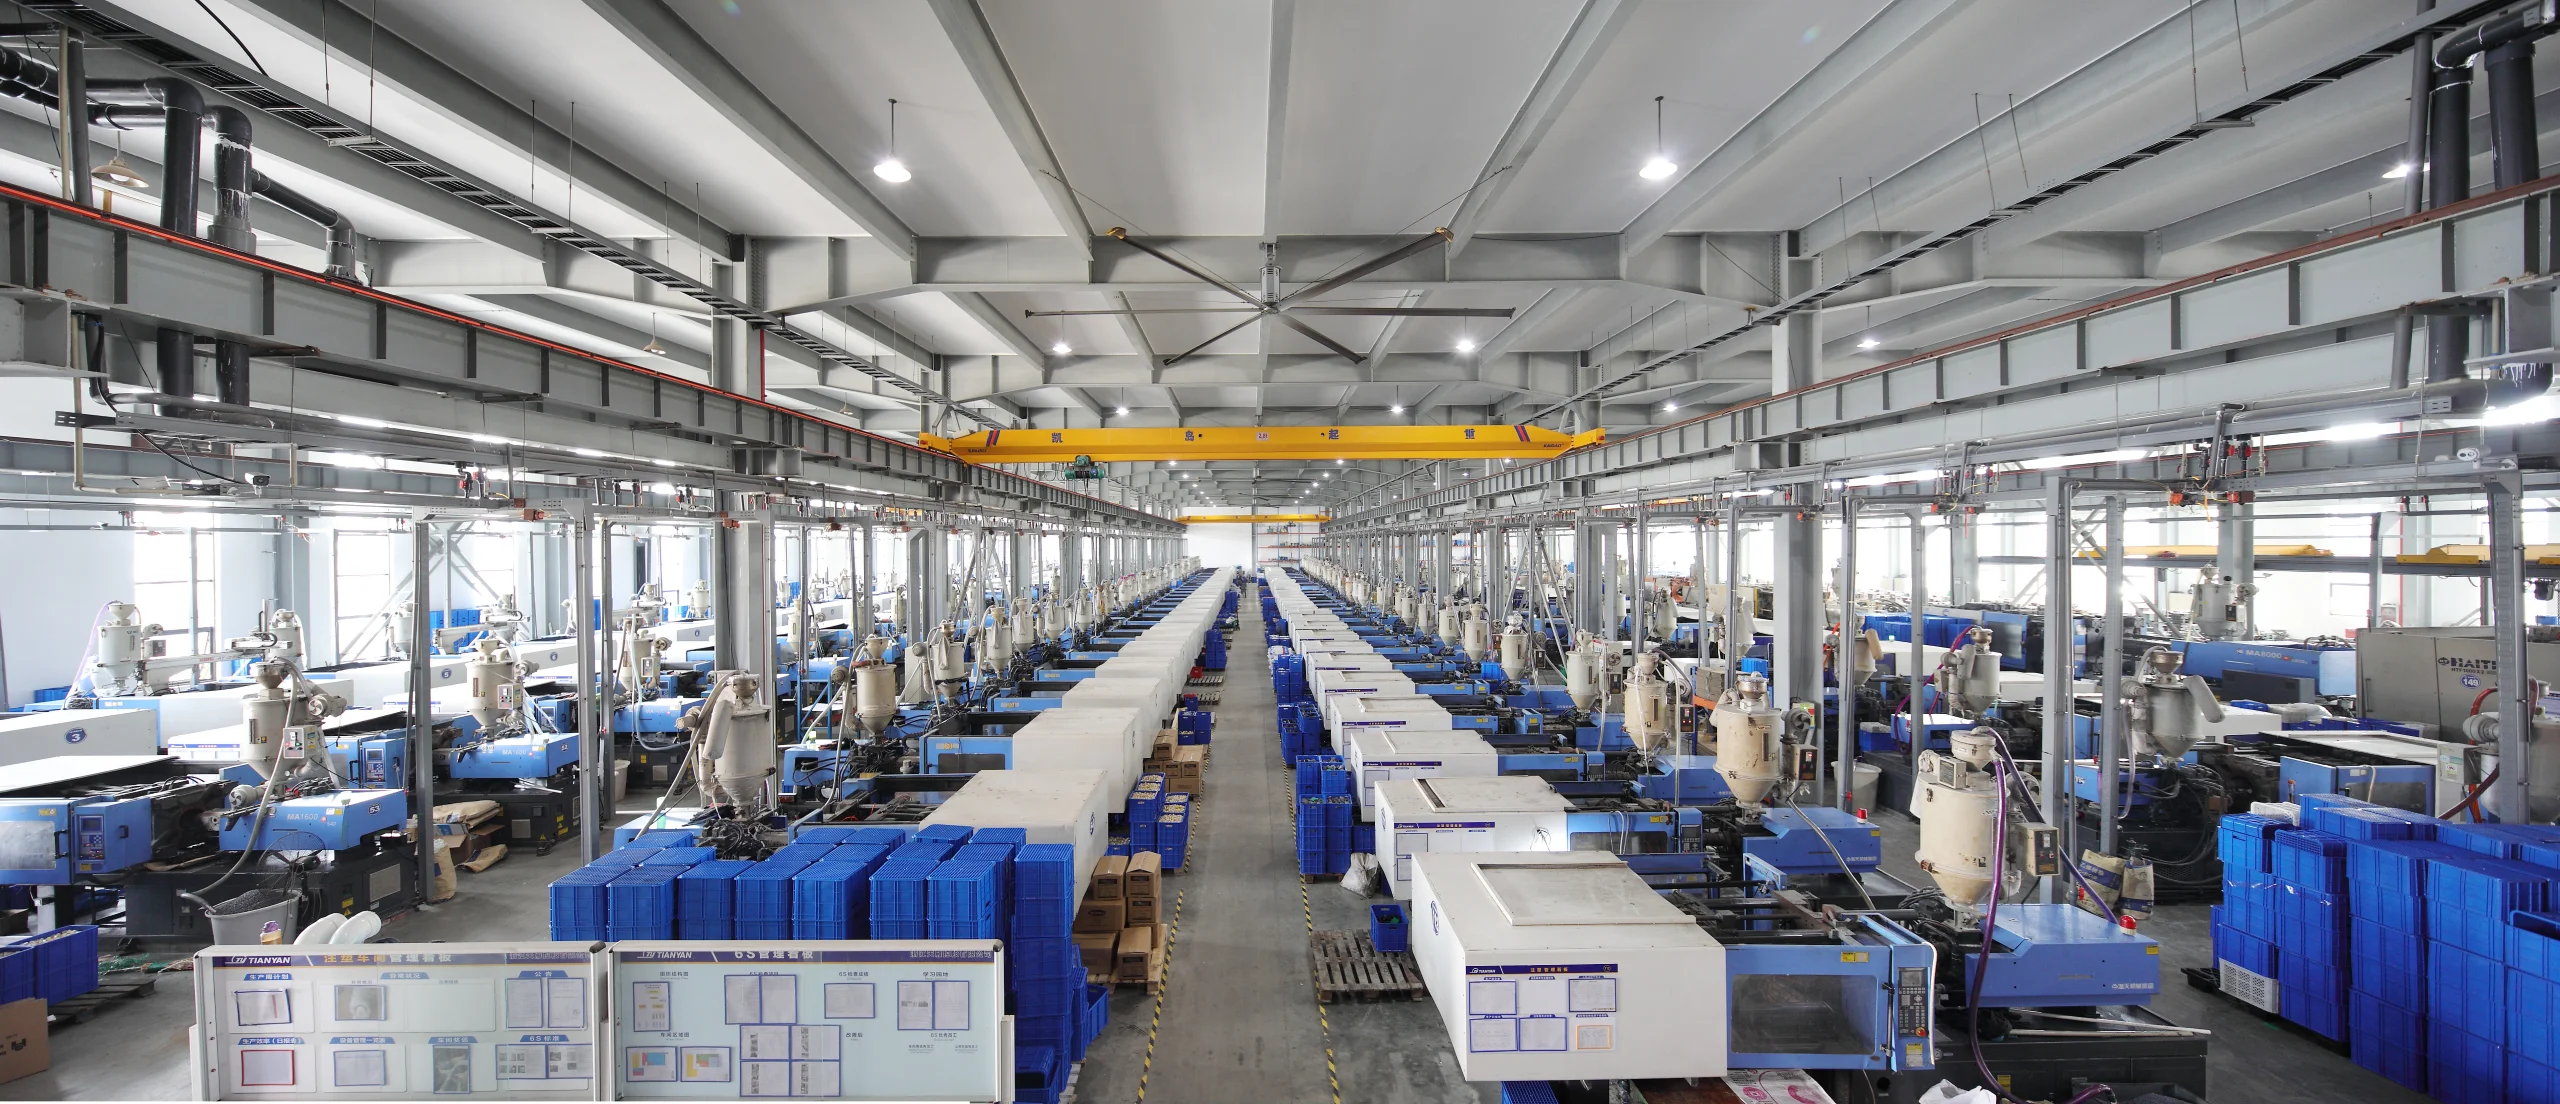
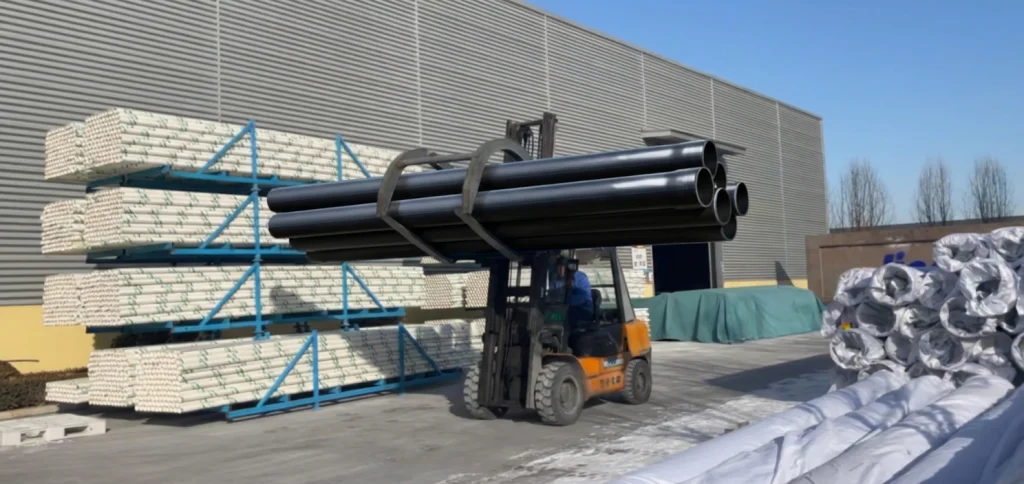
Chargement et déchargement de tuyaux en PEHD à l'aide d'un chariot élévateur
Les systèmes de tuyauterie en PEHD sont largement utilisés dans le traitement de l'eau pour le transport, la filtration et la distribution de l'eau brute. Grâce à leur excellente résistance chimique et à leurs parois internes lisses, les tuyaux en PEHD réduisent efficacement l'entartrage et les pertes de charge tout en garantissant un débit stable. Leurs raccords étanches et leur grande durabilité les rendent adaptés aux environnements de traitement de l'eau complexes, contribuant ainsi à améliorer l'efficacité du système, sa fiabilité opérationnelle et sa durée de vie globale.
Logistique et distribution efficaces
Grâce à des procédures de manutention spécialisées et à un vaste réseau logistique international, nous garantissons la livraison sûre et ponctuelle de chaque commande de tuyaux sur votre chantier. Nous nous engageons à fournir des solutions intégrées et complètes pour vos systèmes de tuyauterie destinés aux secteurs de l'irrigation municipale, industrielle et agricole.
Installation du système de tuyaux en PEHD
Il existe deux méthodes courantes d’installation et de connexion pour les systèmes de tuyaux en PEHD : la fusion à chaud et l’électrofusion.
Soudage bout à bout : Le soudage bout à bout est une méthode courante d'assemblage de tuyaux et de raccords en PEHD. Il consiste à chauffer les extrémités des tuyaux et des raccords, puis à les presser l'une contre l'autre pour obtenir un assemblage uniforme et étanche. Cette méthode convient aux tuyaux de grand diamètre et est largement utilisée dans les réseaux de distribution d'eau et de gaz. L'assemblage par thermofusion comprend deux méthodes courantes : le soudage bout à bout et le bouchage.
Électrofusion : L'électrofusion utilise des raccords spéciaux intégrant des éléments chauffants. Ces raccords sont raccordés aux tuyaux et une unité de contrôle électrofusion les chauffe et les fusionne. L'électrofusion est une méthode fiable d'assemblage de tuyaux et de raccords en PEHD, notamment pour les applications exigeant une grande précision.
Connexion thermofusible VS connexion électrofusion
Comment choisir la méthode de liaison appropriée ?
Fusion de socket
La connexion par fusion à douille consiste à chauffer et à ramollir respectivement l'extrémité d'insertion et l'extrémité de la douille du tuyau, puis à les insérer rapidement, puis une connexion relativement solide peut être obtenue après refroidissement.
Tuyau de petit diamètre : les douilles thermofusibles sont généralement disponibles pour les tuyaux en PEHD de petit à moyen diamètre, généralement dans la gamme DN20 (3/4 pouce) à DN110 (4 pouces).
Fusion de fesses
Le soudage bout à bout consiste à chauffer les extrémités de deux tuyaux d'alimentation en eau en PEHD jusqu'à ce qu'elles soient ramollies, puis à les presser l'une contre l'autre pour former un joint fusionné uniforme. Le soudage bout à bout présente les avantages d'une utilisation simple et d'une grande résistance des joints, mais requiert une grande habileté de la part de l'opérateur.
Tuyaux de grand diamètre : le soudage bout à bout thermofusible convient généralement aux tuyaux en PEHD de grand diamètre, généralement pour les tuyaux supérieurs à DN63 (2.5 pouces).
Connexion par électrofusion
À l'aide d'une machine de soudage par fusion électrique spéciale, le fil chauffant électrique intégré à la surface intérieure du tube est mis sous tension pour le chauffer. Ainsi, la surface intérieure et la surface extérieure du raccord sont fondues. Après refroidissement, le soudage est réalisé. Objectif : la connexion par électrofusion convient aux conduites d'alimentation en eau en PEHD de différents diamètres et offre une excellente étanchéité et une grande résistance des joints. Il est à noter que les connexions par électrofusion exigent une stabilité d'alimentation électrique plus élevée.
Diamètre du tuyau : Les raccords électrosoudables sont généralement disponibles pour les tuyaux en PEHD de petit à moyen diamètre, comme ceux de la gamme DN20 (3/4 pouce) à DN400 (16 pouces). Pour les tuyaux de diamètre inférieur, l'électrosoudage est une méthode d'assemblage rapide et fiable.
Demande de devis pour raccords de tuyaux en PEHD
Connexion thermofusible VS connexion électrofusion
1. Le soudage par fusion à chaud est plus complexe et comprend plusieurs étapes, telles que la découpe, le nettoyage des extrémités du tube, leur alignement, le soudage à chaud, l'application d'une pression pour le refroidissement et le décompression. Il requiert un haut niveau de compétence et nécessite généralement l'intervention d'un technicien qualifié. En revanche, le soudage par électrofusion se limite à l'utilisation d'un grattoir pour éliminer la couche oxydée de la surface extérieure de l'extrémité du tube, puis à la fixation d'une selle d'électrofusion. L'opération est relativement simple.
2. La flexibilité des méthodes de soudage par électrofusion et par fusion à chaud varie selon le type de tube PE. Chaque type de tube PE nécessite un modèle de machine de soudage par fusion à chaud différent, et plus le diamètre du tube augmente, plus la taille de la machine correspondante augmente. Il est donc difficile de transporter des machines plus volumineuses pour le soudage. En revanche, pour souder différents diamètres de tubes PE, les machines de soudage par électrofusion proposent des modèles cohérents, compacts et pratiques.
3. Les conditions de soudage diffèrent entre l'électrofusion et le soudage par fusion à chaud. Les machines de soudage par fusion à chaud sont relativement encombrantes, ce qui les rend moins adaptées aux tranchées étroites ou aux zones à forte pente. De plus, l'utilisation de machines de soudage par fusion à chaud nécessite une certaine course du vérin hydraulique. Par conséquent, pour les extrémités de tubes fixes, une course de soudage insuffisante peut rendre la qualité du soudage difficile à garantir. Le soudage par électrofusion permet d'éviter ces problèmes.
4. La qualité du soudage varie entre l'électrofusion et le soudage par fusion à chaud. La qualité du soudage par fusion à chaud peut être directement observée grâce à des paramètres tels que la taille du cordon et la longueur de pelage. La soudure présente une résistance et une stabilité élevées, et la qualité de la canalisation soudée peut être largement garantie par l'inspection des joints. Le soudage par électrofusion, quant à lui, consiste à fondre les deux extrémités du tube de l'intérieur à l'aide de la selle d'électrofusion. Du fait de l'enceinte de la selle d'électrofusion, la qualité de la soudure ne peut être directement observée de l'extérieur. L'achèvement du soudage par électrofusion est indiqué indirectement par l'observation de la longueur du pilier de marquage qui s'élève dans le trou d'inspection. Le contrôle de la qualité du joint de soudure dans la canalisation ne peut être réalisé que par un essai de pression.
Guide de soudage bout à bout des raccords de tuyaux en PEHD
Le bon équipement : Assurez-vous d’avoir le bon équipement avec la bonne taille et les bonnes capacités de pression pour le tuyau en PEHD que vous traitez.
Compatibilité des matériaux : Assurez-vous que le tuyau et les raccords en PEHD sont de la même qualité de matériau (par exemple, tous deux en PE100) pour garantir la compatibilité.
Nettoyer les surfaces : Nettoyez soigneusement les extrémités des tuyaux et les raccords pour éliminer toute saleté, débris ou contaminant qui pourraient endommager la soudure.
Température de la plaque chauffante : Réglez la plaque chauffante à une température adaptée au matériau PEHD utilisé. Suivez les directives et les normes du fabricant (par exemple, ISO 4427).
Alignement des tuyaux et des raccords : Alignez précisément les tuyaux et les raccords à raccorder. Les extrémités doivent être alignées et positionnées correctement pour créer un joint uniforme.
Temps de chauffage et de refroidissement : Respectez les temps de chauffage et de refroidissement recommandés en fonction de la taille du tuyau et de l'épaisseur de la paroi. Ces temps varient et doivent être respectés pour un mélange optimal.
Controle de la pression: Surveillez et contrôlez la pression de fusion pendant le soudage. Une pression excessive ou insuffisante affectera la qualité du joint.
Alignement de la plaque chauffante : Assurez-vous que la plaque chauffante est uniformément alignée avec les extrémités du tube pour favoriser un chauffage et un mélange uniformes.
Profondeur de fusion : Renseignez-vous sur la profondeur de mélange recommandée. Généralement de 0.8 à 1.2 fois l'épaisseur de la paroi du tuyau.
Refroidissement et manutention : Laissez l'épissure refroidir naturellement sans recourir à des méthodes de refroidissement externes. Manipuler l'épissure avant qu'elle ne soit refroidie peut entraîner une mauvaise fusion.
Contrôle de la qualité: Inspectez les joints fusionnés pour détecter les défauts visibles tels que les vides, la fusion à froid ou les irrégularités. Utilisez des méthodes de contrôle non destructif, telles que l'inspection visuelle et, si nécessaire, des tests destructifs, pour vérifier l'intégrité du joint.
Tenue des registres: Tenir des registres du processus de soudage, y compris les paramètres de fusion, les détails des tuyaux et des raccords et d’autres informations pertinentes.
En adhérant à ces directives, vous pouvez réaliser des soudures bout à bout de haute qualité sur des tuyaux et des raccords en PEHD, garantissant des joints sans fuite et fiables pour une variété d'applications.
Guide d'électrofusion des raccords de tuyaux en PEHD
Utilisez le bon équipement : Assurez-vous d’utiliser un équipement d’électrofusion conforme aux normes en vigueur.
Nettoyer les tuyaux et les raccords : Nettoyez soigneusement les surfaces de contact des tuyaux et des raccords avant l'électrofusion pour éliminer la poussière, les débris ou tout contaminant susceptible d'affecter la qualité de la connexion.
Choisissez le bon raccord de tuyau : Choisissez une emboîture électrosoudable adaptée au diamètre et aux spécifications du tuyau. Assurez-vous que l'emboîtement et le tuyau sont fabriqués dans le même matériau et conformes aux normes en vigueur.
Suivez les recommandations de température et de temps : Scannez le code QR sur la clé de fusion pour obtenir les recommandations du fabricant pour régler les temps de préchauffage et de refroidissement appropriés.
Aligner et fixer le tuyau : Alignez correctement les tuyaux et les raccords à assembler, en vous assurant que les extrémités sont affleurantes et correctement positionnées pour créer un joint d'électrofusion uniforme et solide.
Surveiller les paramètres de soudage : Pendant le processus d'électrofusion, surveillez et contrôlez étroitement les paramètres de soudage et contrôlez soigneusement la température d'électrofusion, y compris la tension et l'ampérage, pour garantir une connexion réussie.
Permettre un refroidissement adéquat : Laissez le joint électrosoudable refroidir naturellement sans recourir à des méthodes de refroidissement externes. Une manipulation prématurée ou une exposition à des éléments extérieurs peut compromettre l'intégrité de la connexion.
Vérifier les défauts : Inspectez les joints électrosoudables pour détecter tout défaut visible, vide ou irrégularité. Utilisez des méthodes de contrôle non destructif, telles que l'inspection visuelle et, si nécessaire, des contrôles destructifs, pour vérifier la qualité du joint.
Prioriser les mesures de sécurité : Suivez les précautions de sécurité et portez un équipement de protection individuelle (EPI) approprié lorsque vous travaillez avec des équipements d'électrofusion et des surfaces chaudes.
Demander un devis gratuit
Nous aimerions travailler avec vous
Envoyez-nous un message si vous avez des questions ou demandez un devis. Nos experts vous répondront dans les 24 heures et vous aideront à sélectionner la bonne vanne que vous souhaitez.
- +86 574 88324025
- WhatsApp +86158 6935 1645
- Courriel : [email protected]